
Endiksyon Braz Nerjaveèi Tib nan yon baz
Objektif:
Endiksyon brote te itilize pou rantre nan yon tib asye pur (OD: 45mm, ID: 42mm) nan yon baz metal konpatib. Objektif la se te reyalize yon kosyon fò, san koule ak entegrite segondè jwenti apwopriye pou estrès mekanik ak tèmik. Ka a tou te vize pou optimize paramèt brasaj, ki gen ladan pouvwa, frekans, konsepsyon bobin, seleksyon metal filler, ak tan brasaj, pandan y ap kenbe efikasite pri ak minimize distòsyon tèmik.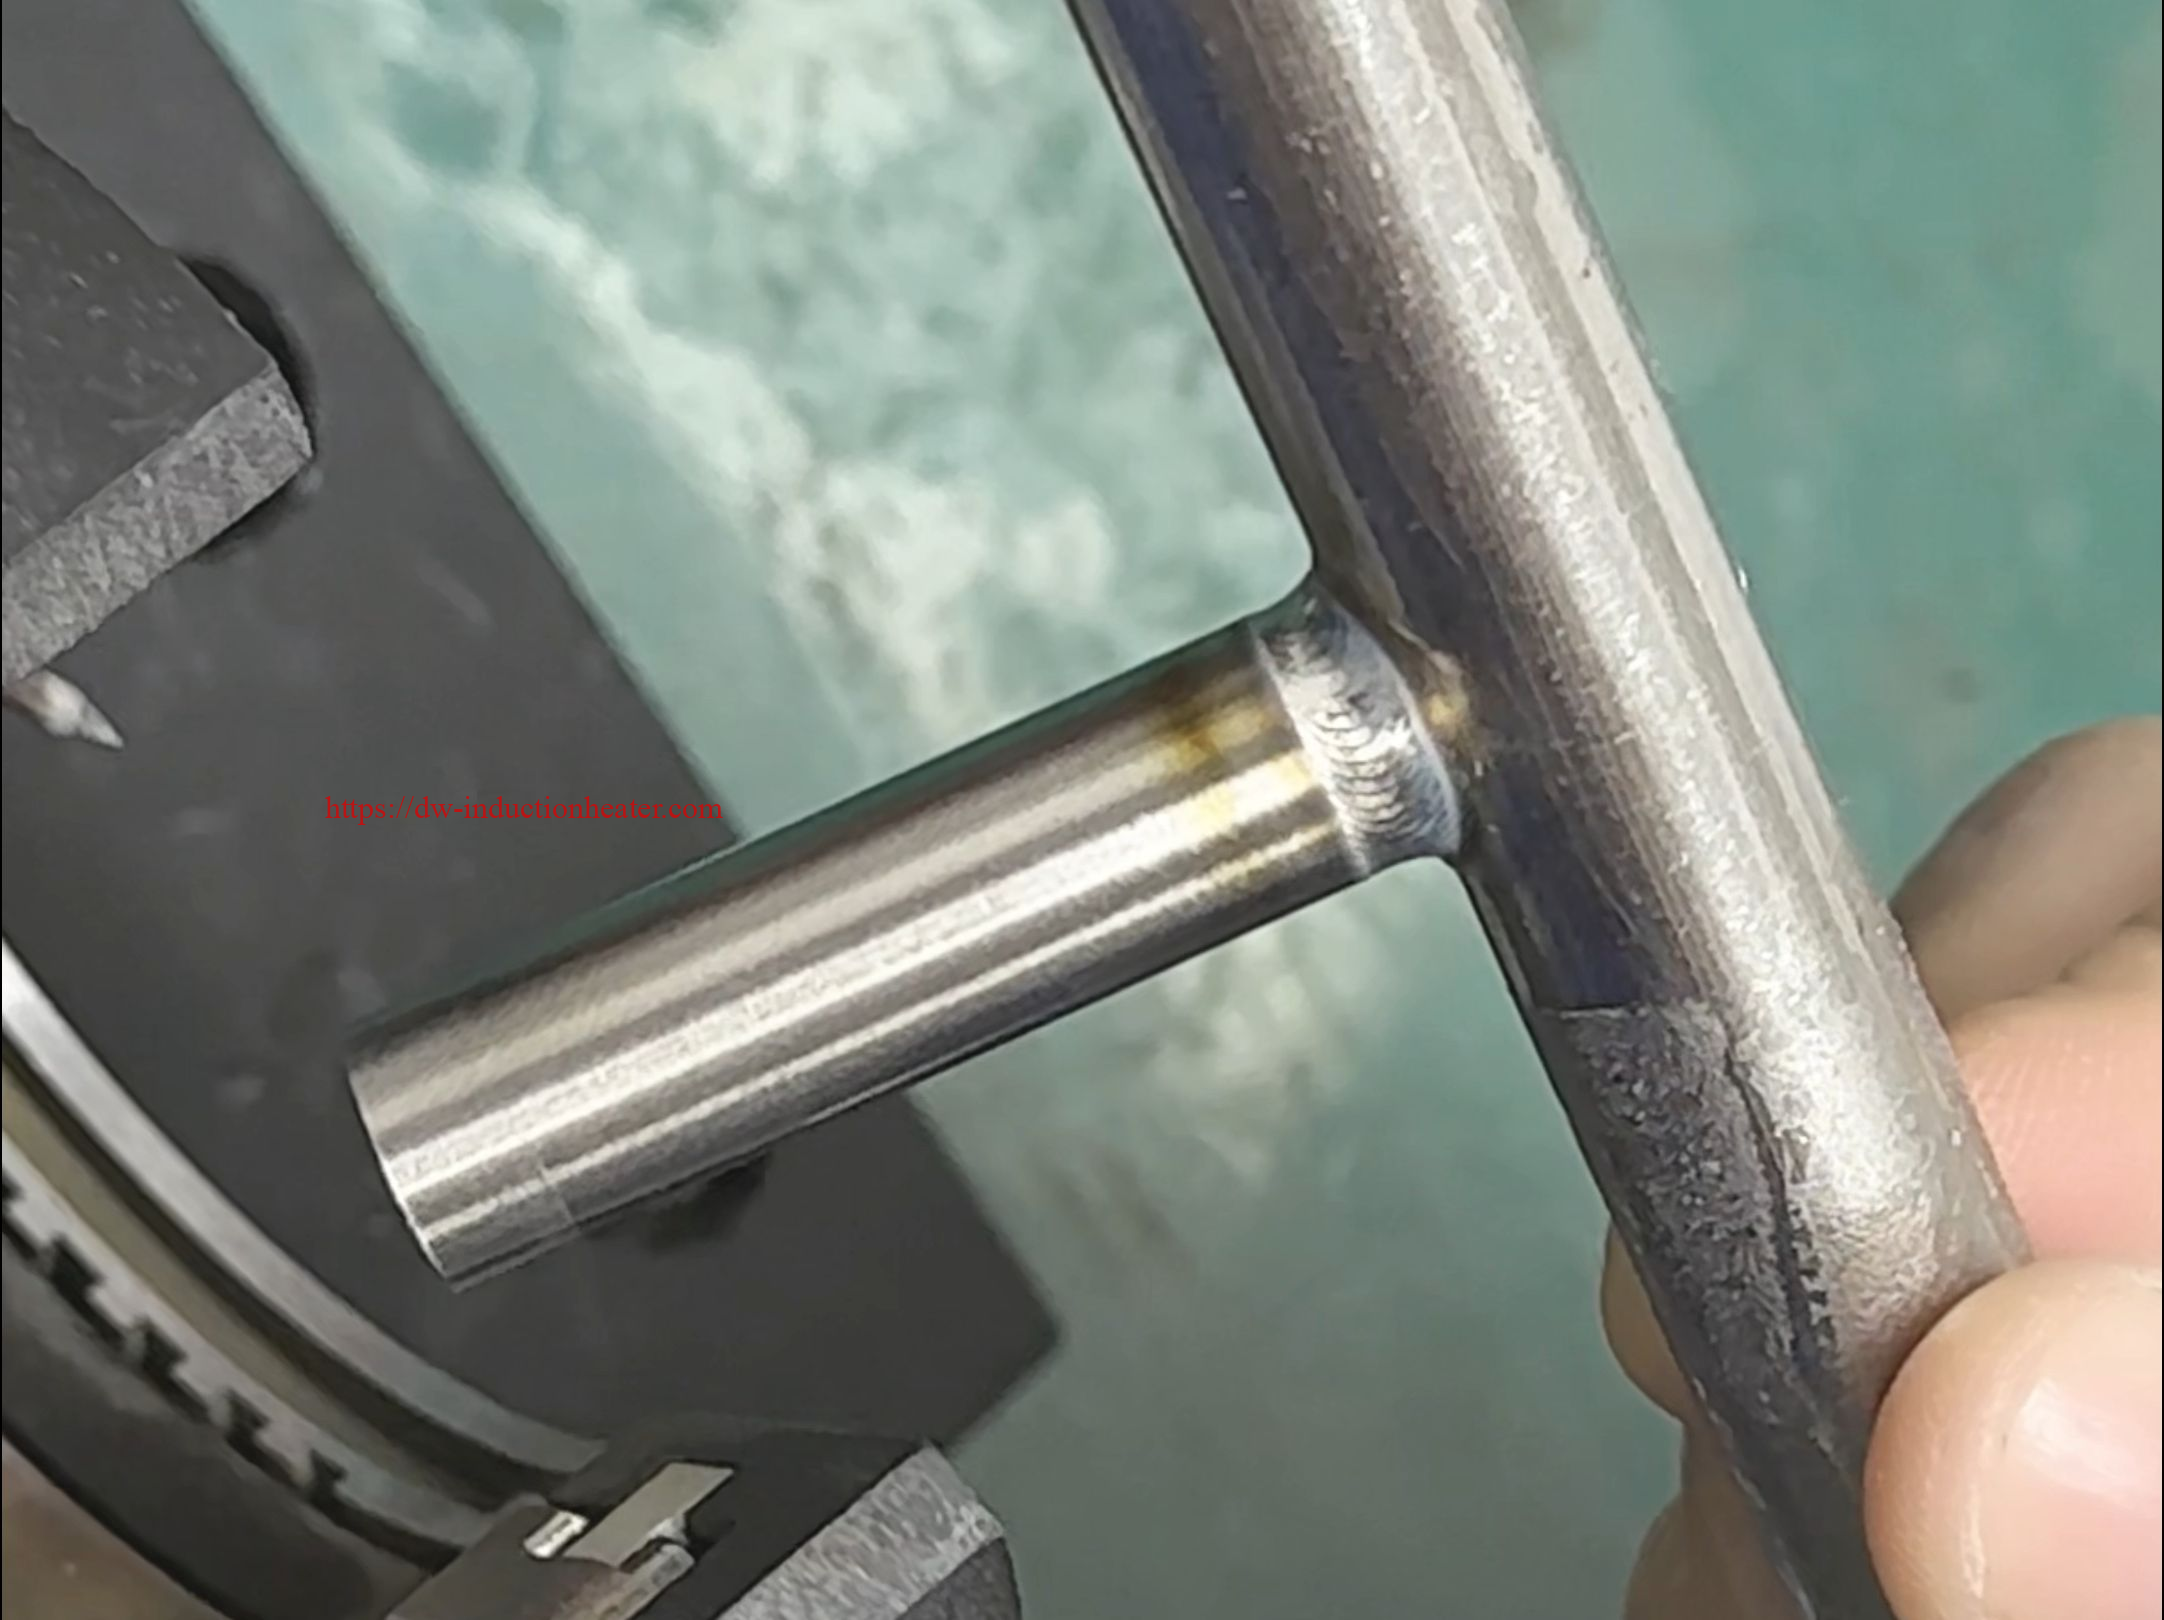
Ekipman:
- Endikasyon Brazing Machine
- ki gen konpòtman egzanplè: 10kW endiksyon brasaj sistèm
- Range Frekans: 300-800kHz
- Custom Endiksyon Bobin
- Ki fèt espesyalman pou akomode jeyometri ak chofaj kondisyon tib asye pur ak koneksyon baz.
- Refwadisman Sistèm
- Sistèm refwadisman dlo pou anpeche surchof nan ekipman endiksyon an ak estabilize tanperati pandan operasyon kontinyèl.
- Aparèy ak zouti pou pwezante
- Jig ak enstalasyon yo fè aliman tib la asye pur ak baz ak presizyon pandan brasaj.
Materyèl:
- Tib asye pur
- Dyamèt ekstèn: 45mm
- Dyamèt enteryè: 42mm
- Klas materyèl: AISI 304 (seleksyone pou rezistans korozyon li yo ak fòs mekanik).
- Materyèl Sèvi
- Baz asye modere (asye kabòn), yo itilize pou konvnab ekonomik li yo ak konpatibilite ak tib asye pur pou brase.
- Filler metal
- Filler Metal: BAg-7 (alyaj ki baze sou ajan ak apeprè 56% kontni ajan, ki ofri ekselan koule kapilè ak konpatibilite ak asye pur).
- Ranje k ap fonn: 630-660 °C.
- Règ
- Kalite: Flux ki baze sou fliyò; itilize yo retire oksid ak ankouraje adezyon filler nan baz la ak tib asye pur.
Tès Brazman:
- Seleksyon pouvwa ak frekans
- A pwodiksyon pouvwa a 7kW te eksperimantal detèmine kòm pi bon pou chofaj zòn nan jwenti san yo pa surchof lòt pati nan asanble a.
- The frekans fonksyònman te mete sou 400kHz asire chofaj efikas nan materyèl la asye pur ak bobin la.
- Konsepsyon bobin endiksyon
- Yo te itilize yon bobin doub-vire pou konsantre chalè sou zòn nan jwenti, asire chofaj inifòm nan tou de tib la asye pur ak baz ansanm.
- Dyamèt bobin la te fèt pou bay yon espas 3-5mm sou tout kote tib la pou menm kouple endiksyon.
- Tès Pozisyon jwenti
- Tib la asye pur (45mm OD) te jisteman aliyen ak baz la asire yon espas menm nan 0.1-0.2mm pou aksyon kapilè nan materyèl la filler.
- Kontwòl Tanperati
- Yon piromèt asire ke tanperati jwenti a rive ak kenbe apeprè 650 ° C.
- Tan Braz
- Esè yo te idantifye yon tan pi bon soudure de 10 segonn, ki pèmèt jwenti a rive nan papòt tanperati apwopriye pou fizyon metal filler ak adezyon san twòp ekspoze a chalè.
Etap Brazing:
- preparasyon
- Netwaye sifas tib asye pur ak baz la ak anpil atansyon pou retire lwil oliv, pousyè tè, ak oksid.
- Aplike fliyò ki baze sou flux inifòm nan sifas jwenti yo.
- Asanble ak pozisyon aparèy
- Tib la asye pur te mete nan baz la, ak yon jwenti sipèpoze maksimize fòs. Aparèy yo te kenbe asanble a fiks pandan pwosesis la.
- Endikasyon Chofaj
- Machin endiksyon an aplike 7kW pouvwa nan 400kHz. Chofaj egzak te konsantre sou jwenti a, kote bobin an te antoure tib la ak baz.
- Aplikasyon materyèl filler
- Kòm tanperati a apwoche 650 ° C, alyaj la ranpli te aplike nan jwenti a. Aksyon kapilè te trase filler la fonn nan espas sa a jwenti.
- Refwadisman
- Apre brasaj, yo te pèmèt asanble a refwadi natirèlman pou fè pou evite chòk tèmik.
Rezilta / Benefis:
- Fòs jwenti
- Brazed jwenti a te sibi tès tensile ak depase kondisyon yo pou chaj mekanik pa yon maj 15%, reyalize yon koneksyon fò ak koule-prèv apwopriye pou aplikasyon pou presyon.
- Entegrite tèmik
- Pwosesis la minimize distòsyon chalè, prezève presizyon dimansyon nan tib la asye pur ak baz.
- Efikasite
- Pwosesis la brasaj te konplete nan 10 segonn nan tan chofaj, demontre pwodiktivite segondè ak konsomasyon enèji minim.
- Fini pwòp
- Jwenti a te gen yon fini pwòp akòz chofaj apwopriye, distribisyon materyèl filler, ak rezidi minimòm flux. Netwayaj apre brasaj te minim.
Chofaj endiksyon bay:
- Chofaj egzak ak lokal:
Sistèm endiksyon an delivre chalè dirèkteman ak inifòm nan zòn jwenti a san yo pa afekte seksyon adjasan, diminye estrès tèmik ak prezève pwopriyete materyèl. - Kontwòl Pwosesis:
Kontwòl egzak sou tanperati, pouvwa, ak frekans asire bon jan kalite jwenti ki konsistan ak pèmèt optimize pou diferan senaryo pwodiksyon. - Repetition:
Pwosesis endiksyon an asire rezilta ki konsistan ak varyasyon minim ant jwenti, sa ki fè li trè serye pou gwo echèl itilizasyon endistriyèl. - Enèji lefikasite:
Sistèm endiksyon 10kW reyalize efikasite chofaj segondè, siyifikativman koupe itilizasyon enèji konpare ak metòd brasaj altènatif tankou brasaj founo. - Sekirite ak Lapwòpte:
Chofaj endiksyon elimine flanm dife louvri, diminye danje nan espas travay la epi bay yon anviwònman pwosesis ki pi pwòp.
Analiz done ak estatistik:
| Paramèt | Valè | nòt |
|---|---|---|
| Pouvwa | 7kW | Optimize pou balanse distribisyon chalè. |
| frekans | 400kHz | Optimal pou asye pur ak filler. |
| Konsepsyon bobin | Double-vire bobin helicoïdal | Asire chofaj inifòm alantou jwenti a. |
| Tan Braz | 10 segonn | Ase pou fonn ak ranpli. |
| Filler Materyèl | BAg-7 alyaj ajan | Segondè fòs ak ekselan koule kapilè. |
| Tanperati reyalize | 650 ° C | Ideyal pou fonn materyèl filler. |
Ka soudaj endiksyon sa a demontre efikasite ak presizyon metòd la nan kreye jwenti kalite siperyè nan aplikasyon asye pur ki difisil. Analiz detaye ak optimize tout paramèt pwosesis yo te asire siksè operasyon soudaj la pandan y ap maksimize efikasite ak pwodiktivite.